Cos'è la saldatura ossiacetilenica
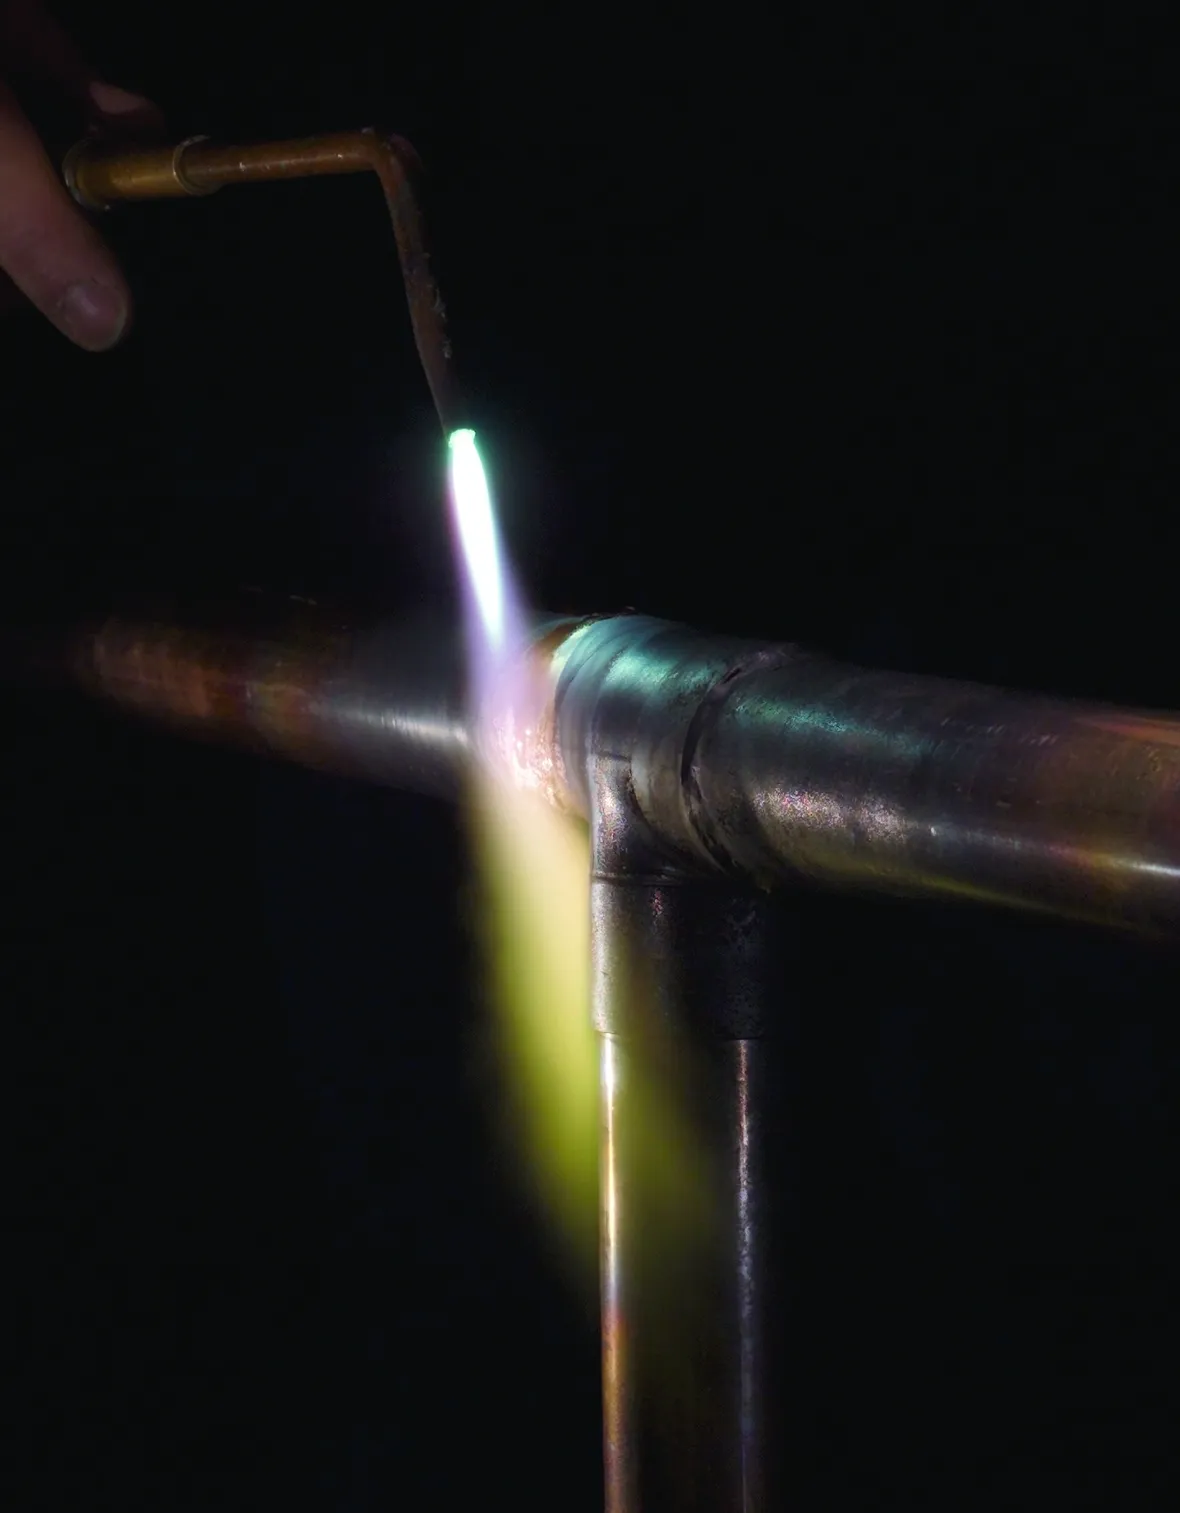
La OFW, acronimo di Oxi Fuel gas Welding secondo la terminologia generica AWS, oppure anche la OAW, altro acronimo che sta per Oxy Acetylene Welding sono i due termini con cui viene indicata, a livello internazionale, la saldatura ossiacetilenica. L'utilizzo dell'acetilene in concomitanza con l'ossigeno per gli scopi di saldatura, è stato uno dei primi ad essere studiato: si cominciò nel 1895 e l'utilizzo vero e proprio avvenne agli inizi del '900. Ebbe subito riscontro anche perché è un metodo di saldatura che può avvenire ovunque, poiché non è necessaria la corrente elettrica per poterlo eseguire. Le caratteristiche della saldatura ossiacetilenica fanno sì che questo tipo di saldatura non sia utilizzabile con tutti i tipi di materiali. Oltre che per la saldatura, la fiamma ossiacetilenica si usa anche per la brasatura e l'ossitaglio.
Caratteristiche della saldatura ossiacetilenica
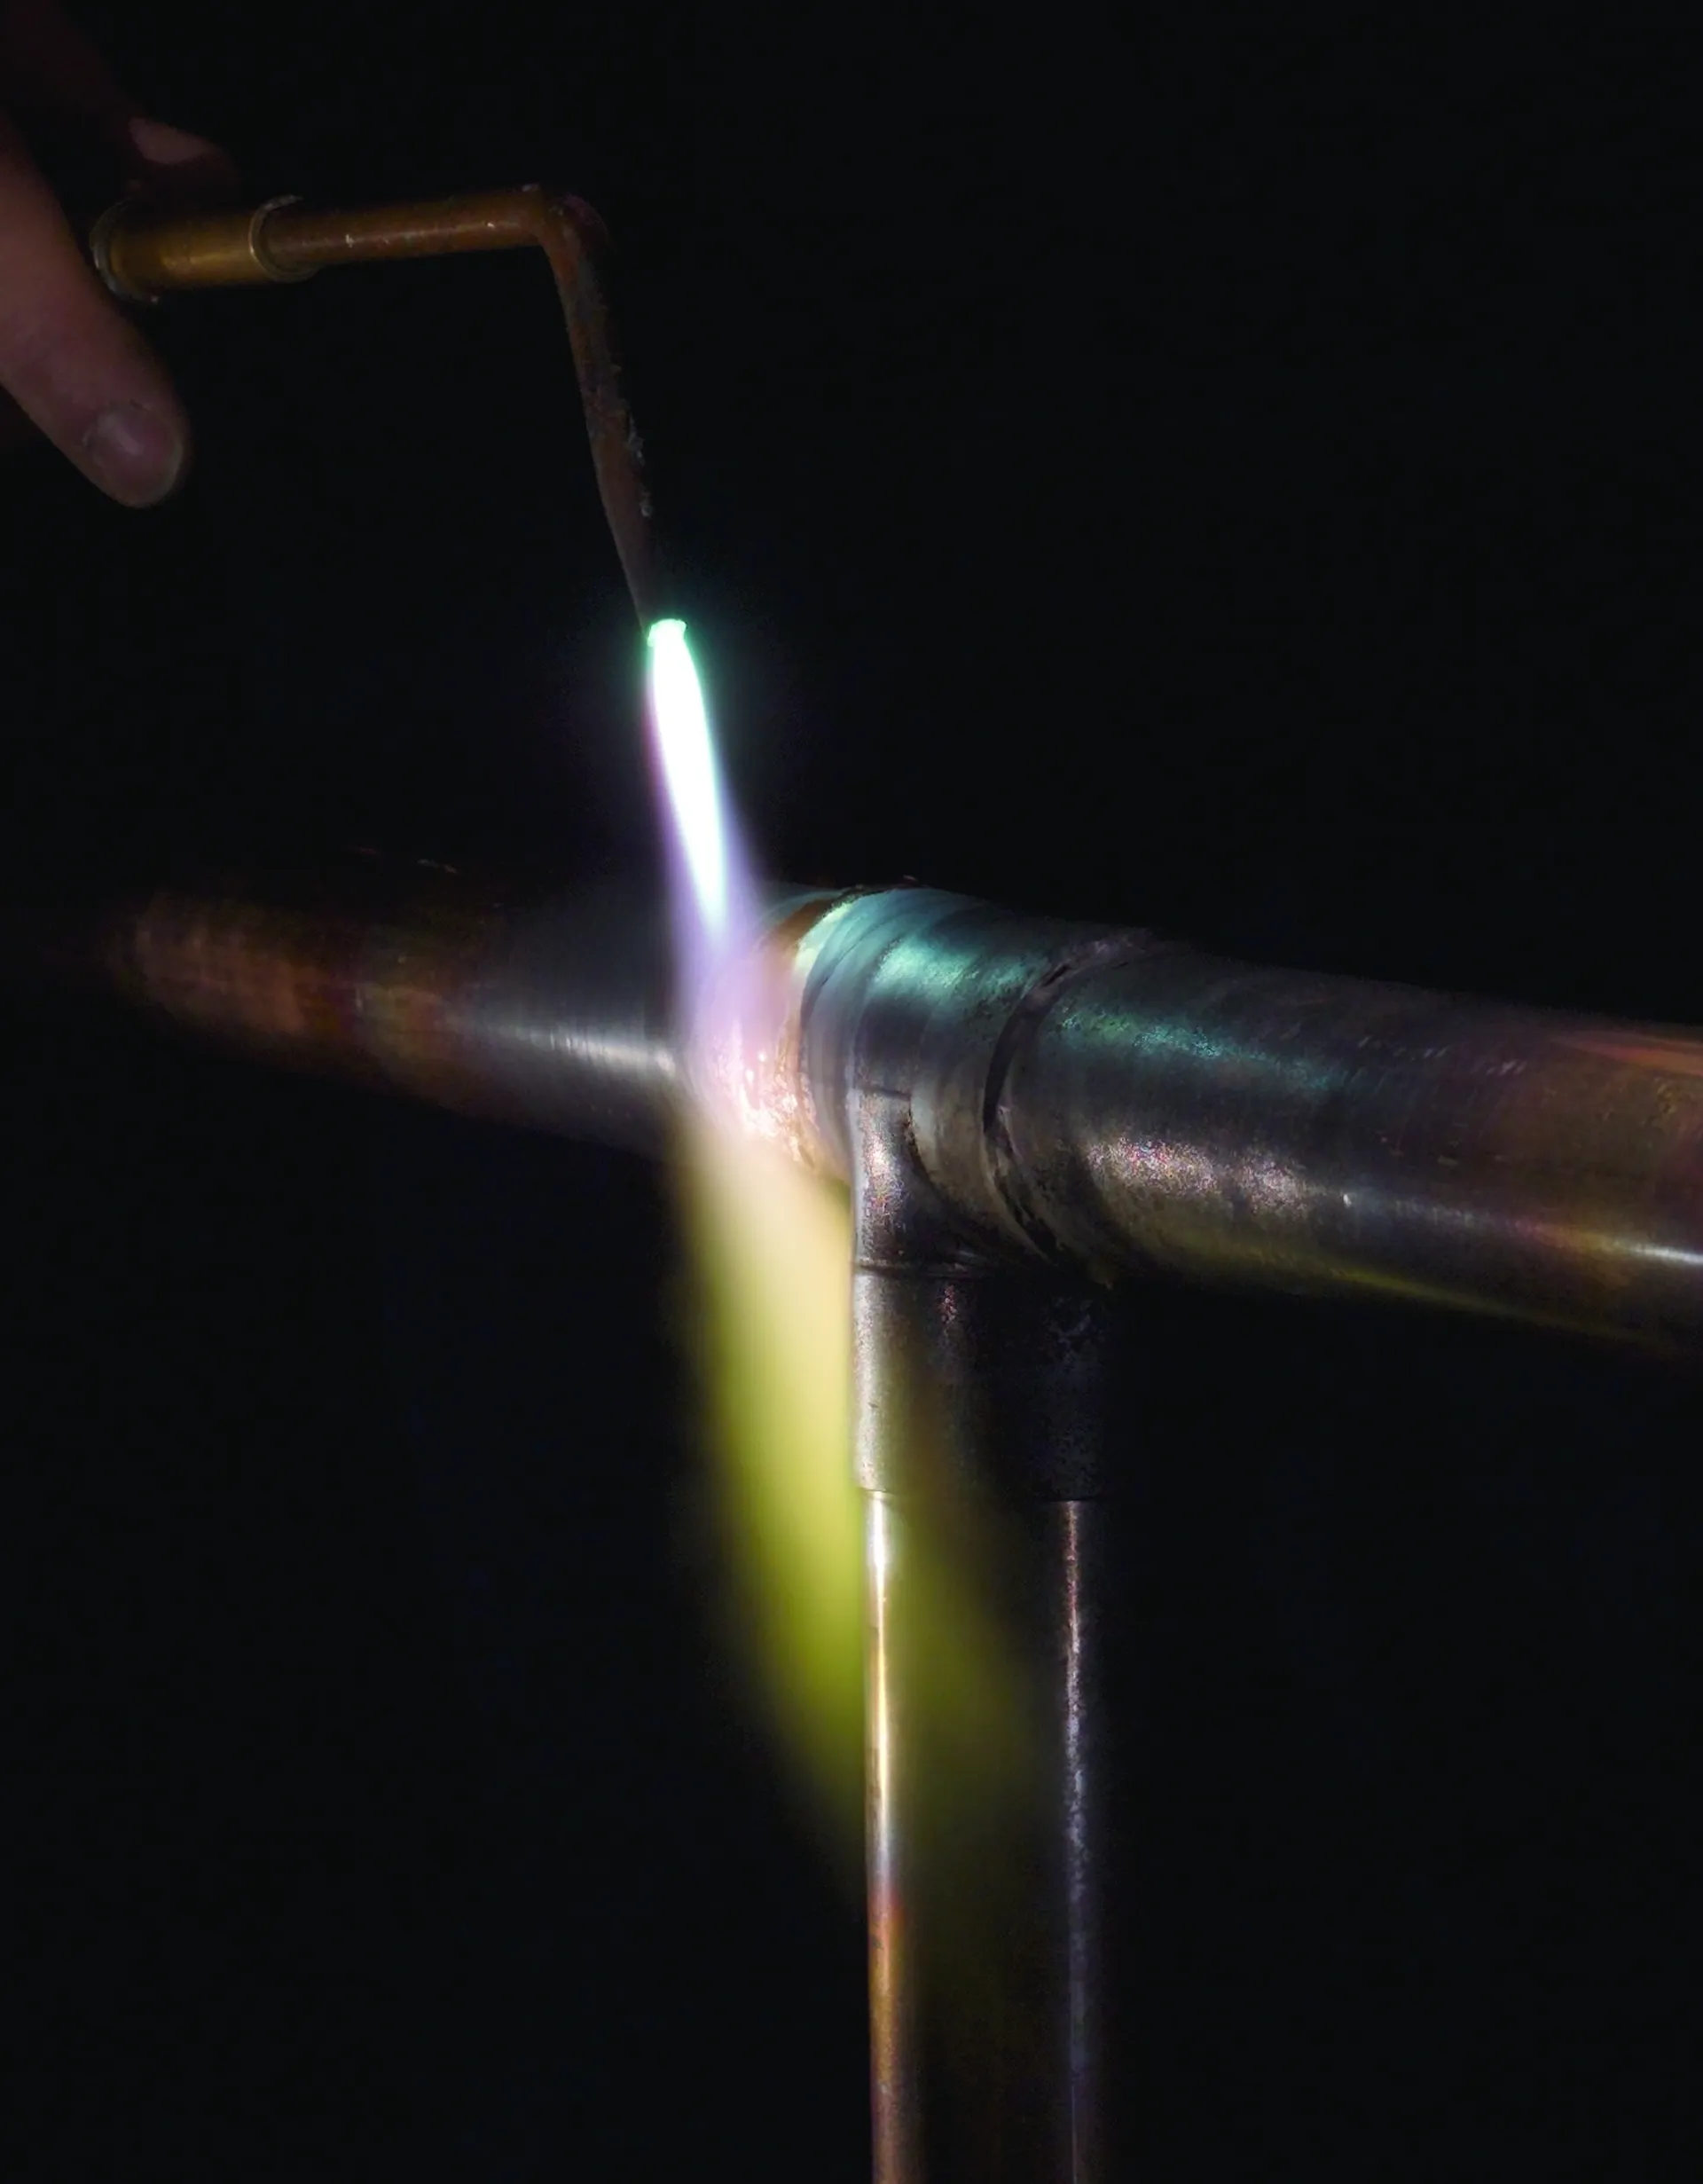
Tra le caratteristiche della saldatura ossiacetilenica quella che forse salta subito all'occhio sono le temperature che si raggiungono: oltre i 3.000 °C. La distribuzione uniforme del calore generato sui materiali da saldare; il fatto che la fiamma è stabile, facilmente orientabile, utilizzabile anche in situazioni scomode con un'attrezzatura occorrente relativamente poco ingombrante; il poter operare in assenza di energia elettrica, ne hanno fatto un sistema molto usato nelle officine e sui cantieri. C'è il rovescio della medaglia, però: l'altissima temperatura comporta l'alterazione termica di zone molte ampie nei materiali su cui si interviene e provoca consistente ritiro termico. Per questo motivo questa saldatura si esegue unicamente su materiali con spessori ridotti come tubi fini e lamiere spesse non più di 8 mm.
Ossigeno e acetilene
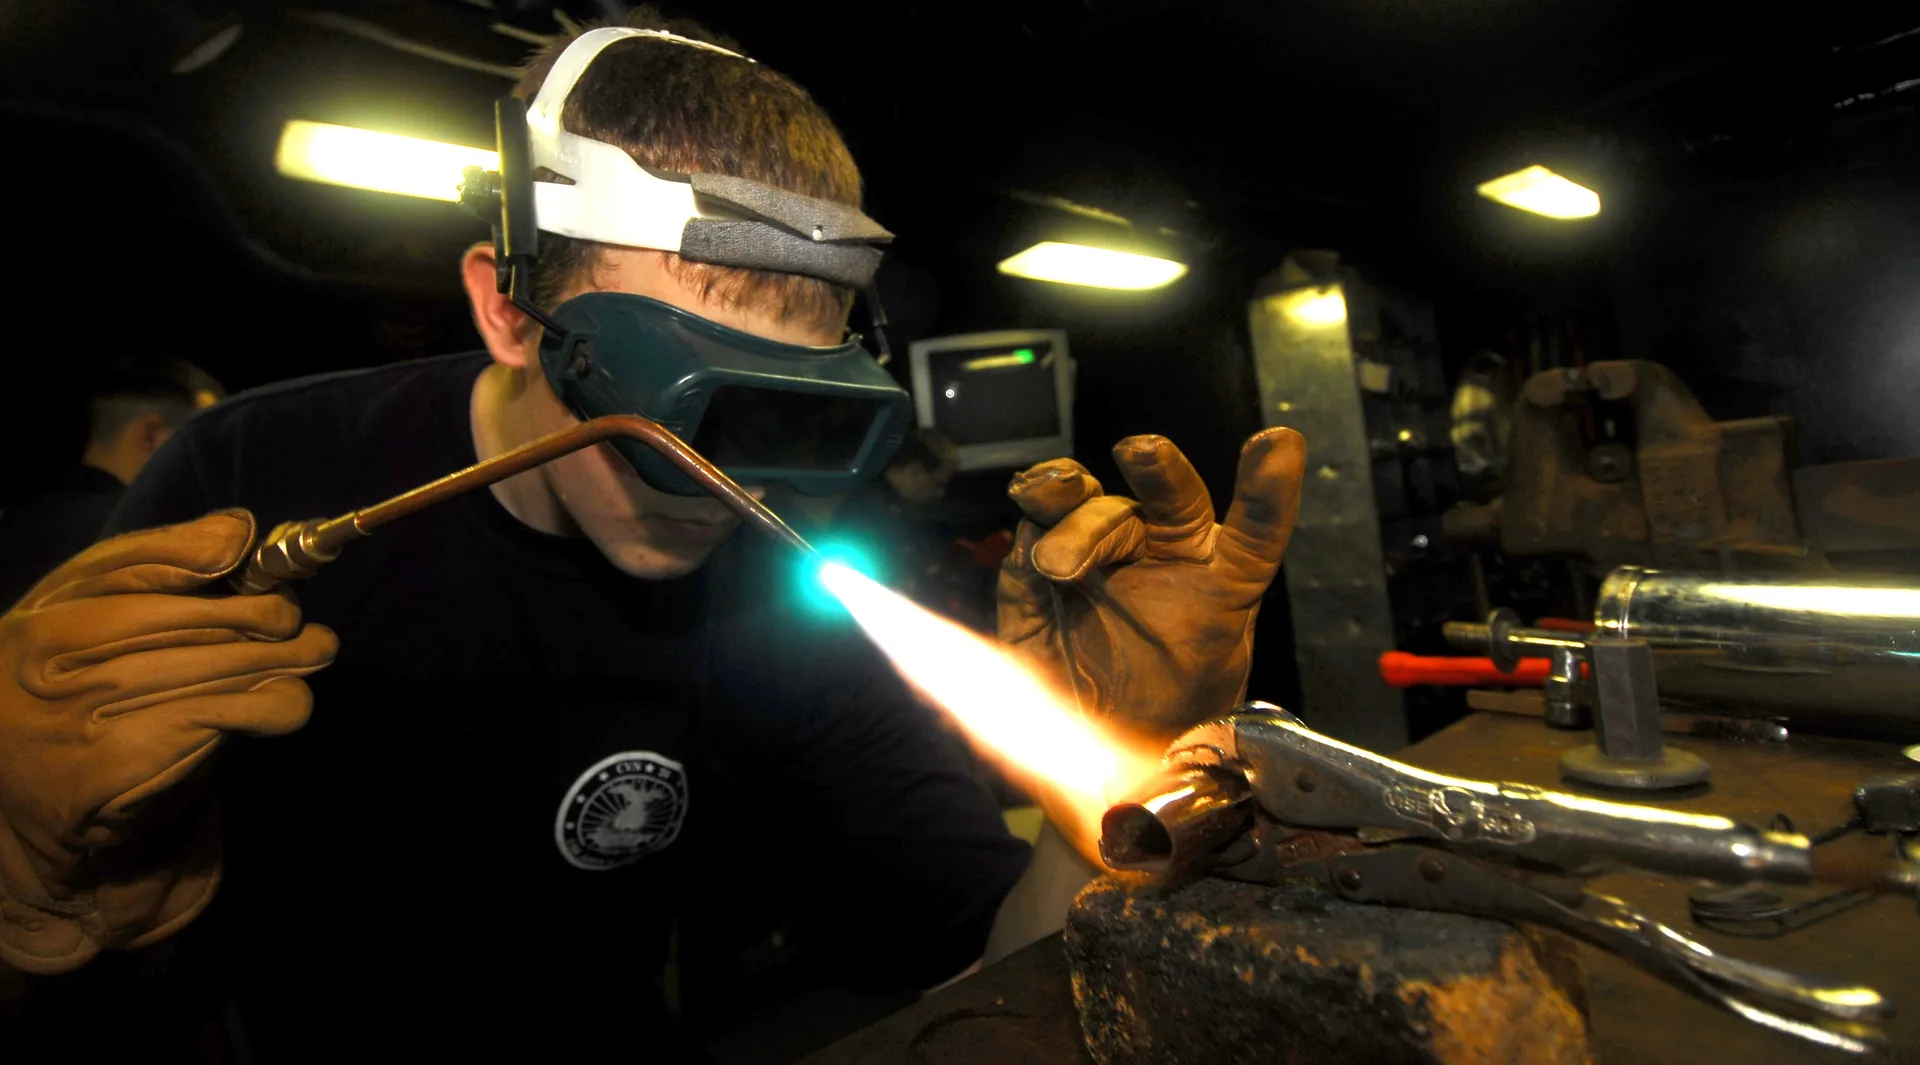
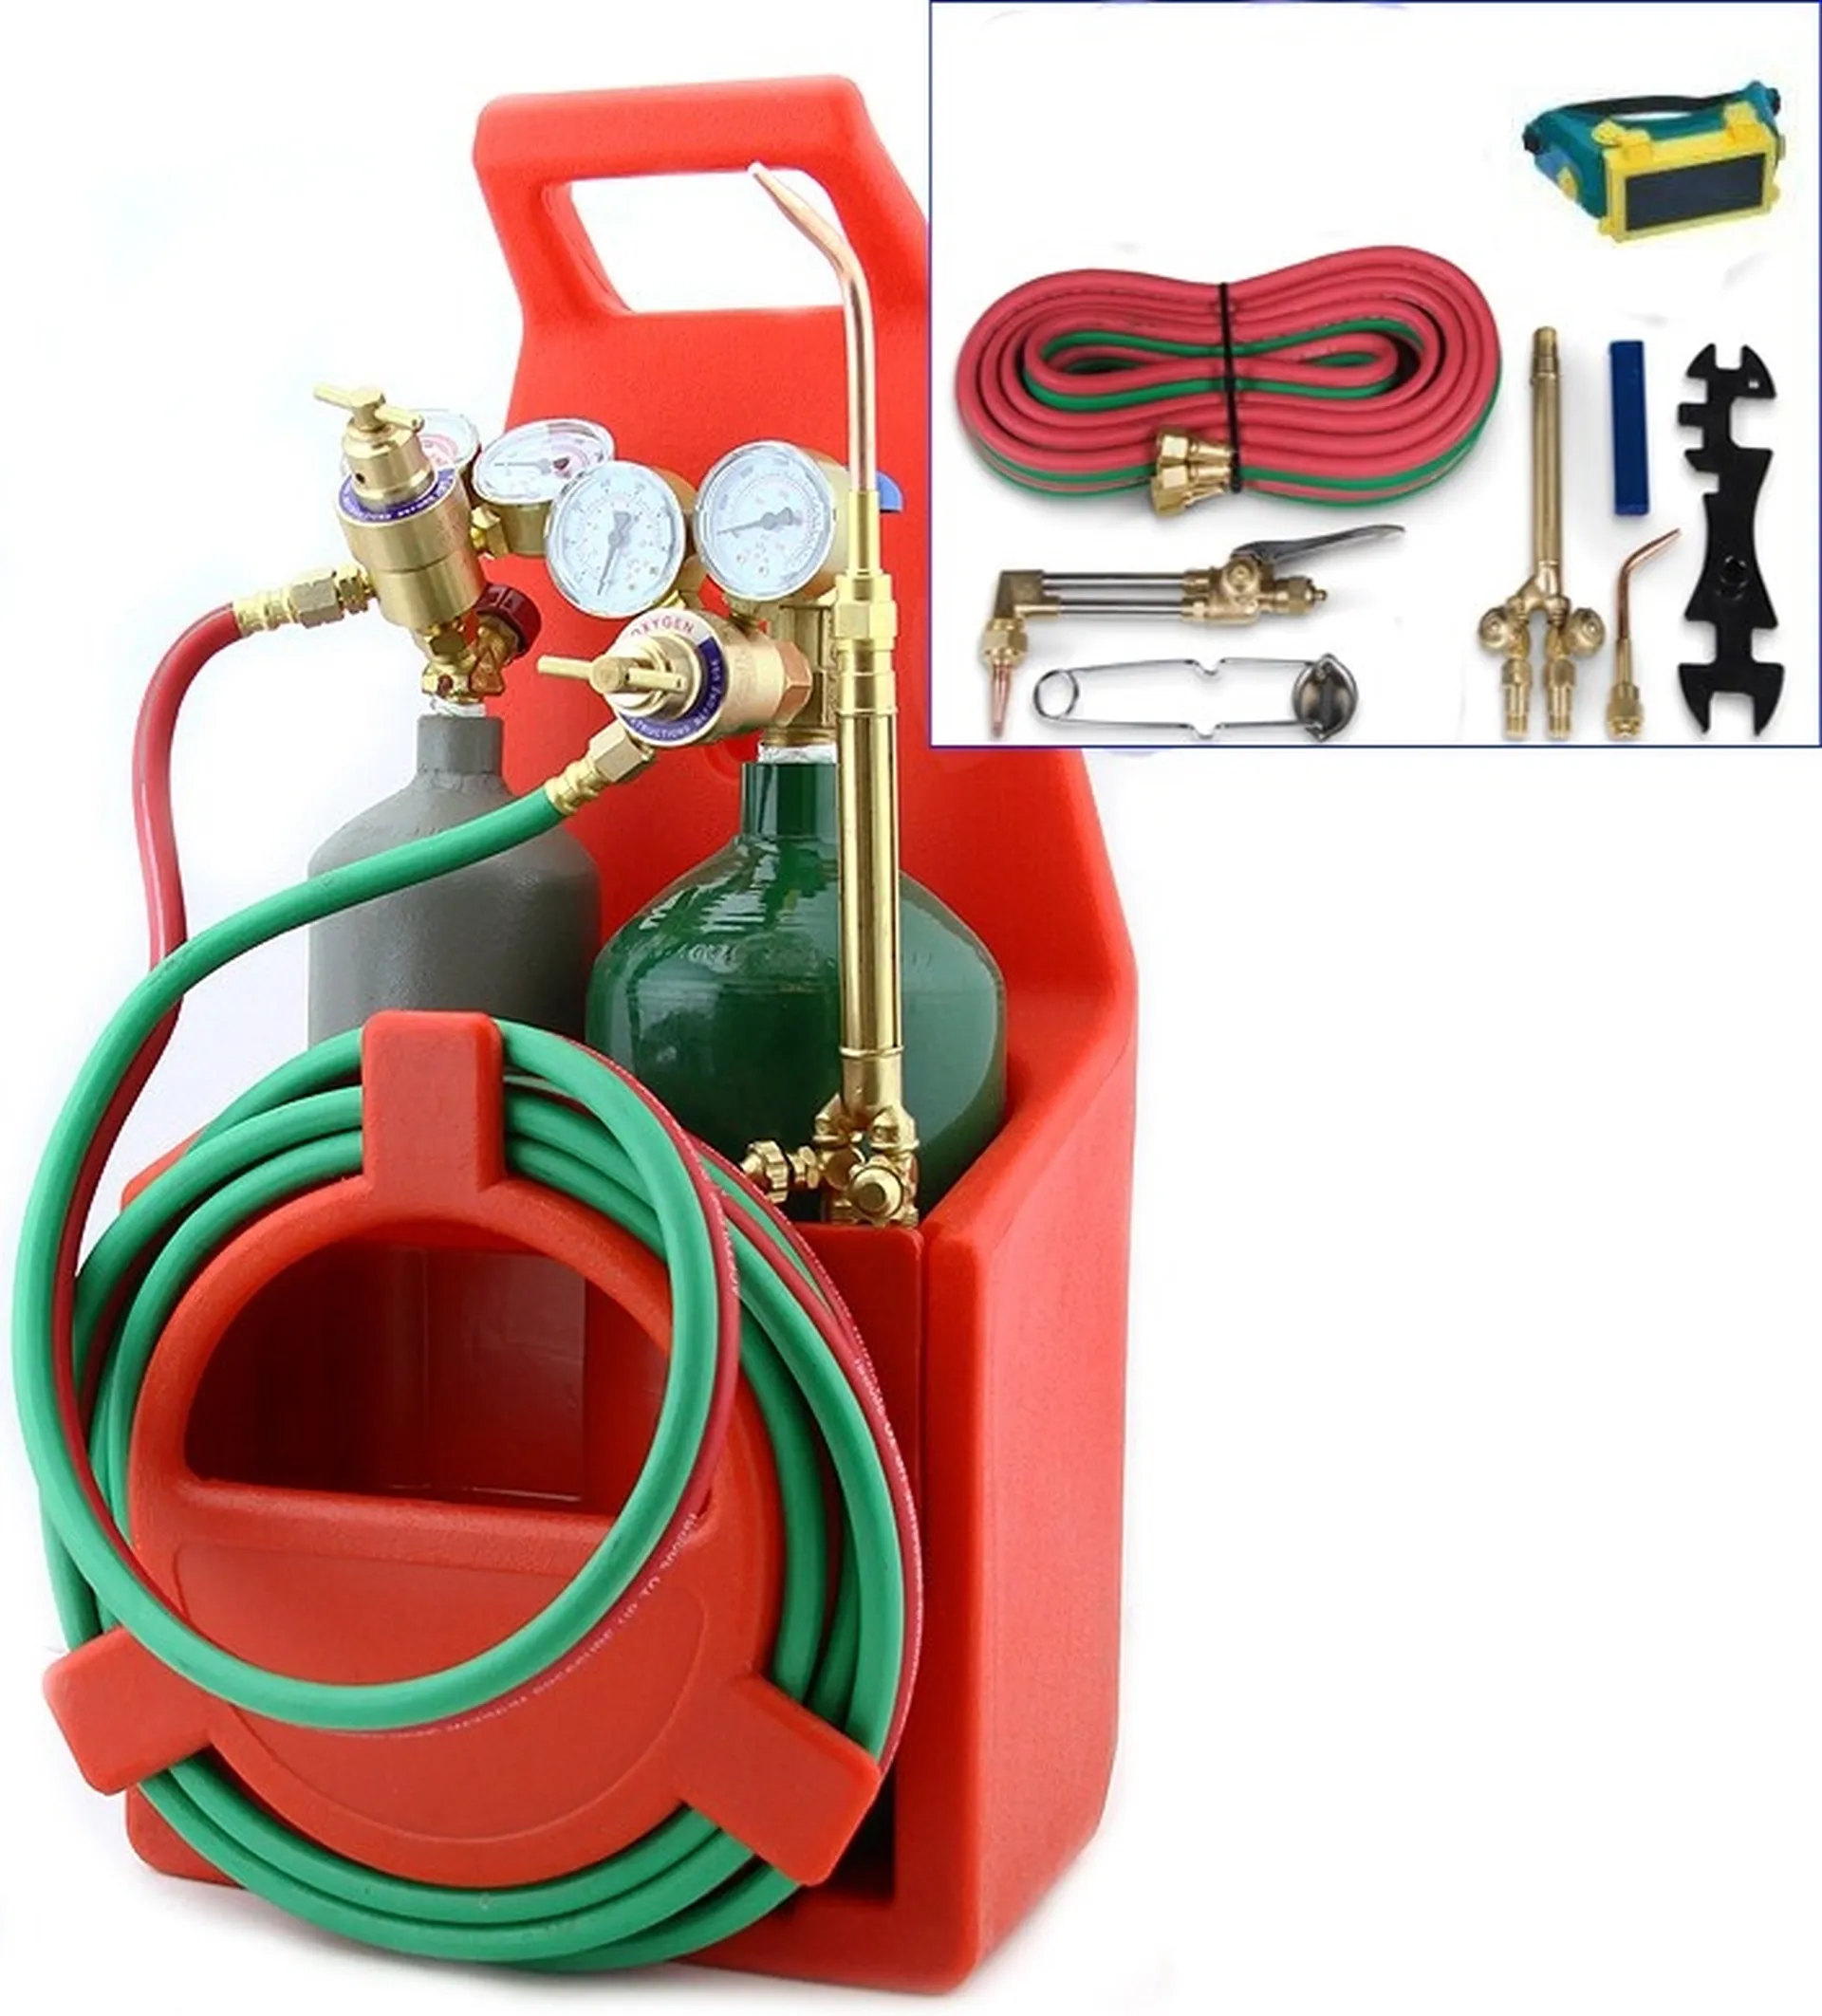
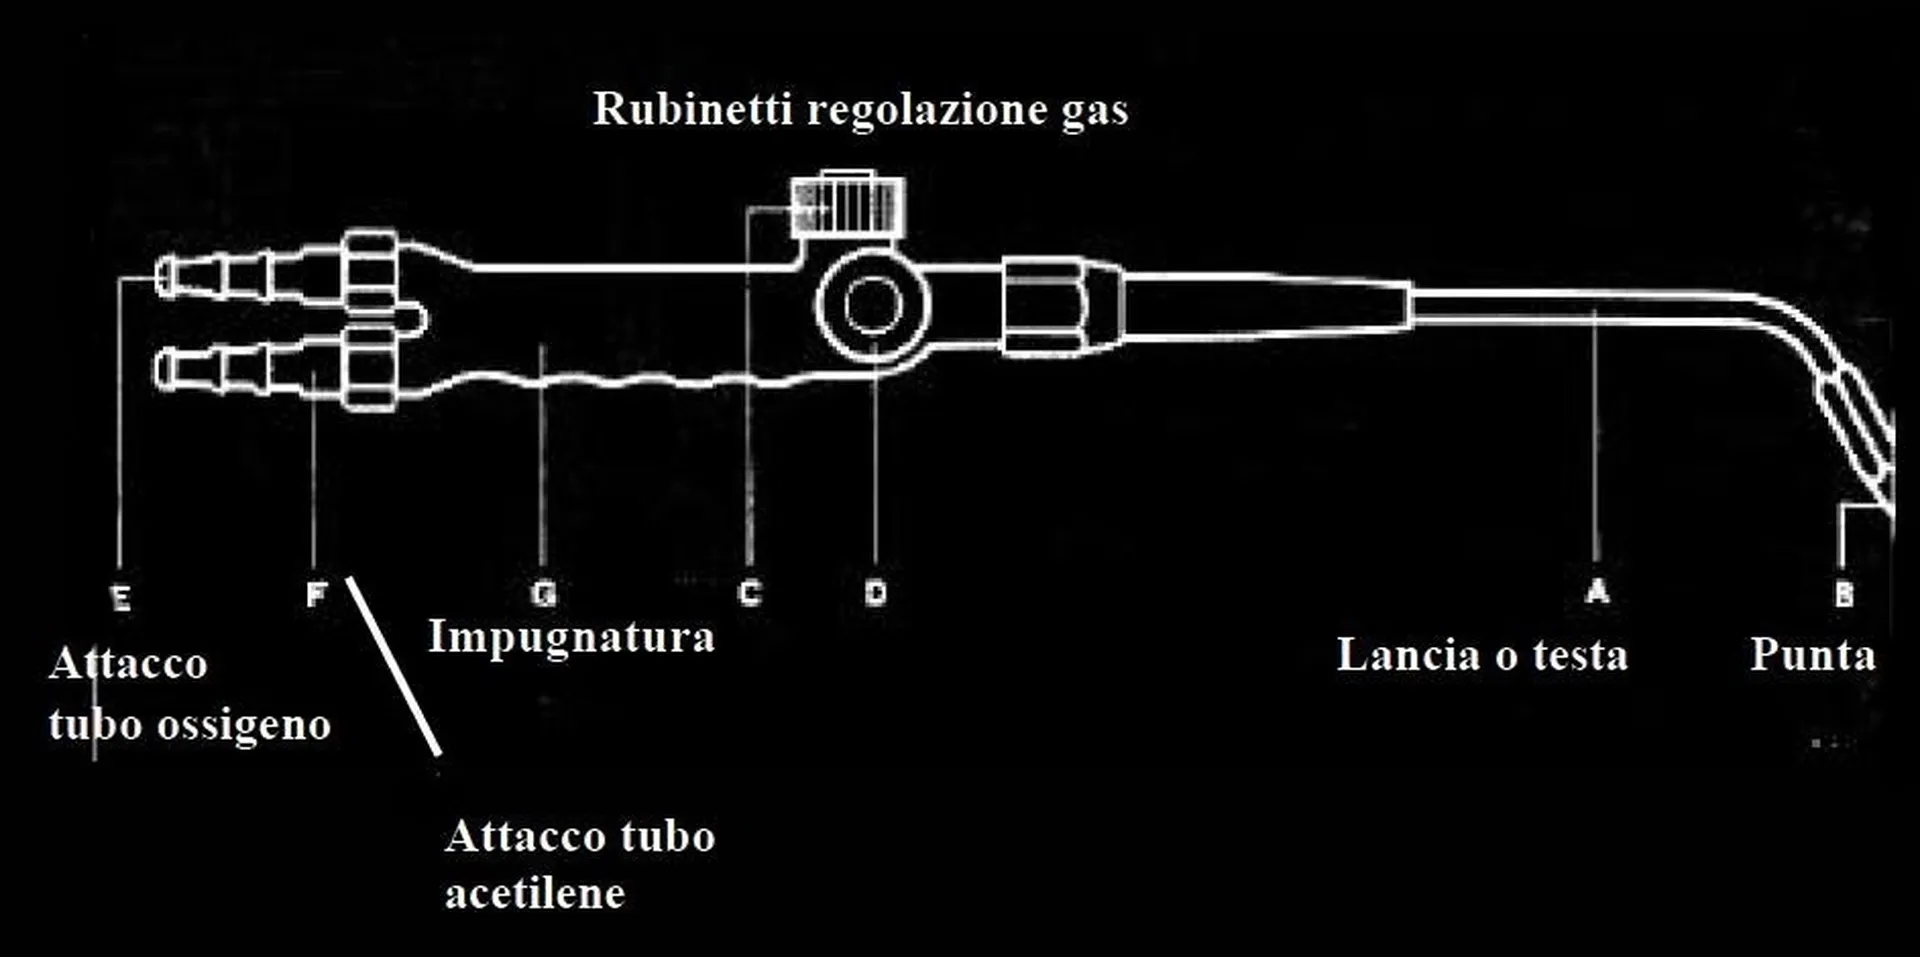
L'ossigeno e l'acetilene utilizzati nel processo di saldatura sono contenuti in bombole che a loro volta sono collegate al cannello ossiacetilenico tramite tubi flessibili. I gas fuoriescono dalle bombole, percorrono i tubi, attraversano le valvole di sicurezza ed arrivano al cannello. Sul cannello sono presenti i due rubinetti di regolazione, in punta all'impugnatura nella quale scorrono i gas che si miscelano secondo le proporzioni dettate dalla maggiore o minore apertura dei rubinetti. Attraversata l'impugnatura i gas giungono al beccuccio che è intercambiabile: con il suo cambio si modifica anche il tipo di fiamma che si ottiene. La combustione dei gas avviene all'uscita del cannello e la fiamma che si produce va regolata sulla base dei materiali da saldare e alla protezione atmosferica gassosa da applicare.
La fiamma della saldatura ossiacetilenica
La fiamma che si genera durante la combustione dell'acetilene in ossigeno puro raggiunge la temperatura più alta fra quelle che si conoscono (3000-3100 °C), può essere suddivisa in tre zone: il dardo che è la zona conica immediatamente adiacente l'ugello del cannello, dove la temperatura raggiunge circa i 1.200 °C, a forma di piccolo dardo. La seconda zona, detta riduttrice, di colore bluastro: qui avviene la combustione completa, completando l'ossidazione, con reazioni esotermiche che portano alla formazione dei due terzi del calore complessivo che la reazione genera; la temperatura arriva a 3.100 °C. Il calore elevato origina una maggiore luminosità dei gas che sulla punta della fiamma tende a diminuire, qui si forma la terza zona: il pennacchio, dove le temperature sono prossime ai 2.400 °C.
Domande frequenti
-
Quali sono i principali vantaggi della saldatura ossiacetilenica rispetto ad altri metodi?Il vantaggio principale della saldatura ossiacetilenica è la sua totale indipendenza dall'alimentazione elettrica, rendendola ideale per lavori in esterni, cantieri remoti o aree prive di rete. Inoltre, l'attrezzatura è relativamente compatta e portatile. Un altro punto di forza è la stabilità e la facilità di orientamento della fiamma, che permette di lavorare anche in posizioni scomode. La distribuzione del calore è uniforme e la fiamma offre un controllo preciso, utile non solo per la saldatura ma anche per operazioni di brasatura e taglio ossigeno.
-
Su quali materiali e spessori è consigliata questa tecnica di saldatura?A causa delle elevate temperature raggiunte (oltre 3.000 °C), la saldatura ossiacetilenica provoca alterazioni termiche significative e ritiri nel materiale. Per questo motivo, non è adatta per metalli sensibili al calore o per spessori elevati. È indicata principalmente per materiali ferrosi con spessi ridotti, come tubi sottili e lamiere fino a un massimo di 8 mm. Non è generalmente utilizzata per acciai speciali o leghe leggere complesse senza precauzioni specifiche, dato il rischio di deformazioni strutturali dovute al calore concentrato.
-
Come funziona il sistema di alimentazione dei gas e qual è il ruolo del cannello?I gas, ossigeno e acetilene, sono conservati in bombole separate e trasportati al cannello tramite tubi flessibili dotati di valvole di sicurezza. All'interno dell'impugnatura del cannello, i gas vengono miscelati grazie a due rubinetti di regolazione separati, che permettono di controllare la proporzione della miscela. La miscela gassosa fluisce poi verso il beccuccio intercambiabile: cambiando quest'ultimo, si varia il diametro del foro di uscita, modificando così il tipo e la dimensione della fiamma prodotta in base allo spessore del materiale da lavorare.
-
Com'è strutturata la fiamma ossiacetilenica e quali sono le sue zone termiche?La fiamma si divide in tre zone distinte. La prima è il 'dardo interno', una zona conica vicina all'ugello dove la temperatura è di circa 1.200 °C. La seconda è la zona 'riduttrice', di colore bluastro, dove avviene la combustione completa e si raggiunge la massima temperatura di circa 3.100 °C; qui si genera la maggior parte del calore utile. Infine, c'è il 'pennacchio esterno', dove i gas bruciano nell'aria circostante e la temperatura scende a circa 2.400 °C. Per la saldatura efficace, il punto di lavoro deve essere posizionato alla punta del dardo interno.